

proces produkcie:
1. Odvíjanie: Vložte cievku do odvíjača a vyrovnajte ju.
2. Predrovnanie: Vykonajte predbežné narezanie a predvarenie oceľového pásu na špirálovom vyrovnávacom stroji.
3. Tvarovanie: Pomocou HF zváračky stlačte oceľový pás do tvaru rúry a potom ho prevlečte cez okrúhly otvor.
4. Vysokofrekvenčné zváranie: Na zváranie zváraného potrubia použite vysokofrekvenčný zvárací stroj.
5. Štvorec veľkosti: Skontrolujte štvorec veľkosti zváranej rúrky a upravte tvar pomocou stroja na úpravu veľkosti.
6. Vnútorné čistenie pri zváraní: Na odstránenie vnútornej trosky a iskier zo zvárania použite vodou chladenú nástrojovú hlavu.
7. Vonkajší náter: Na striekanie vonkajšieho povrchu zváranej rúry použite morenie a odšumovacie zariadenie.
8. Pozinkovanie: Na zvýšenie odolnosti zváraného potrubia proti korózii použite vysokonapäťový stroj na pozinkovanie.
9. Kontrola: Na kontrolu zváraného potrubia použite profesionálne testovacie zariadenie a vykonajte príslušné opatrenia na úpravu alebo odmietnutie podľa požiadavky.
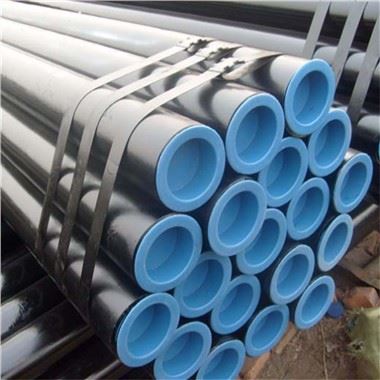
10. Balenie: Zabaľte zvárané potrubie špeciálnymi obalovými materiálmi na ochranu potrubia.

Zvárané potrubie HFW má vysokú rozmerovú presnosť, vysokú hrúbku steny, rovnomernú efektivitu výroby, výkon a komplexné mechanické a mechanické vlastnosti, ako aj perforáciu, perforáciu, perforáciu atď.
Zvárací tlak je jedným z hlavných parametrov zváracieho procesu. Po zahriatí dvoch okrajov rúrkového polotovaru na teplotu zvárania sa pôsobením vytláčacej sily, teda vzájomnej kryštalizácie a zvárania, vytvoria zrná bežného kovu. Veľkosť zváracieho tlaku ovplyvňuje pevnosť a húževnatosť zvaru. Ak je aplikovaný zvárací tlak malý, kovové zvarové hrany sa nedajú úplne stlačiť a nekovové inklúzie a oxidy kovov zostávajúce vo zvare sa nedajú ľahko vyprázdniť kvôli nízkemu tlaku, zníži sa pevnosť zvaru a ľahko prasknúť po namáhaní; ak je tlak príliš vysoký Po dosiahnutí zváracej teploty sa väčšina kovu vytlačí, čím sa nielen zníži pevnosť zvaru, ale vznikajú aj chyby, ako sú nadmerné vnútorné a vonkajšie otrepy alebo prelínanie. Preto by sa mal v praxi dosiahnuť optimálny zvárací tlak zodpovedajúci rôznym druhom a špecifikáciám. Podľa praktických skúseností je jednotkový zvárací tlak vo všeobecnosti 20 ~ 40 MPa.
Populárne Tagy: potrubie hfw