


Predstavenie produktu
Vysoká frekvencia vo vysokofrekvenčnom zváranom oceľovom potrubí sa vzťahuje na vysokofrekvenčný prúd používaný v procese zvárania. Frekvencia tohto prúdu je zvyčajne medzi 300 kHz a 450 kHz. Cez indukčnú cievku alebo kontaktnú elektródu sa do obrobku privádza vysokofrekvenčný prúd, ktorý vytvára teplo na lokálne roztavenie kovu. Vysokofrekvenčné zváranie využíva efekt kože a blízkosť prúdu. Kožný efekt spôsobuje, že hustota prúdu sa sústreďuje hlavne na povrch vodiča, zatiaľ čo efekt blízkosti spôsobuje, že prúd sa ďalej sústreďuje na priľahlý okraj vodiča, keď prúdi v opačnom smere v dvoch susedných vodičoch. Tieto dva efekty spolupracujú, takže vysokofrekvenčná elektrická energia sa môže koncentrovať na povrchu zvarenca, čím sa oblasť zvaru rýchlo zohreje. Táto metóda zvárania má výhody rýchlej rýchlosti ohrevu, malej tepelne ovplyvnenej zóny a vysokej kvality zvárania a je vhodná pre efektívnu kontinuálnu výrobu.


Vysokofrekvenčné zváranie oceľových rúr typu antikorózneho náteru
Antikorózny náter vysokofrekvenčne zváranej oceľovej rúry má epoxidový náter, polyetylénový náter, polyuretánový náter, zinkový a hliníkový náter atď. Epoxidový povlak má silnú priľnavosť a pevnú molekulárnu štruktúru a môže byť úzko kombinovaný s povrchom vysokofrekvenčne zváranej oceľovej rúry. Jeho chemická stabilita je dobrá, odolná voči erózii kyselinami, zásadami, soľným postrekom a inými korozívnymi médiami. Je široko používaný v oblasti chemických potrubí, ktoré môžu účinne zabrániť korózii potrubí chemickými látkami, predĺžiť životnosť oceľových rúr, zabezpečiť bezpečnosť chemickej výroby a prepravy a majú dobrú nákladovú efektívnosť. Polyetylénový povlak má dobrú izoláciu a môže výrazne znížiť elektrochemickú koróznu reakciu medzi oceľovou rúrkou a vonkajším svetom. Vynikajúca odolnosť proti opotrebeniu v pôde, piesku a inom zložitom prostredí môže znížiť straty trením vonkajšej steny oceľovej rúry. Často sa používa v podzemných potrubiach, ako sú mestské podzemné vodovody a plynovody, a jeho hladký povrch tiež prispieva k preprave tekutín, znižuje odpor a spotrebu energie. Polyuretánový povlak má dobrú flexibilitu a pri deformácii oceľovej rúry nemôže ľahko praskať a odlupovať sa. Silná odolnosť voči poveternostným vplyvom, vydrží ultrafialové svetlo, vietor a dážď a inú dlhodobú inváziu. Vhodné pre vonkajšie vysokofrekvenčné zváranie oceľových rúrok, ako sú podpery vonkajších stien, otvorené rúry atď. Zinkovo-hliníkový povlak využíva princíp obetnej anódy, zinok-hliník je aktívnejší ako oceľové rúry a oxiduje sa najskôr v korozívne prostredie na ochranu matrice oceľovej rúry. Súčasne sa vytvorí hustá vrstva oxidu, ktorá ďalej blokuje korozívne médium. Väčšinou sa používa pre vysokofrekvenčné zvárané oceľové rúry v morskom prostredí alebo v oblastiach s vážnym priemyselným znečistením, ako sú prímorské prístavy, potrubia chemických parkov atď.
Implementácia antikoróznej technológie vysokofrekvenčného zvárania oceľových rúr
Z hľadiska antikorózneho procesu je prvou predúpravou povrchu pieskovaním, morením a inými spôsobmi dôkladné vyčistenie povrchu oceľovej rúry, odstránenie oleja, hrdze a iných nečistôt, aby sa zvýšila priľnavosť náteru. Potom je možné použiť proces nanášania, striekania, máčania a iných metód, aby sa zabezpečilo, že náter rovnomerne pokryje povrch oceľovej rúry a hrúbka spĺňa požiadavky. V špeciálnych prostrediach sa proces vytvrdzovania povlaku tiež zvýši pomocou zahrievania alebo ultrafialového žiarenia a iných prostriedkov, ktoré umožnia povlaku rýchlo vytvrdnúť a zlepšiť výkon.
Antikorózna kontrola kvality
Pri kontrole antikoróznej kvality vysokofrekvenčne zváranej oceľovej rúry je potrebné zistiť vzhľad, skontrolovať, či je povlak hladký a nevyskytujú sa žiadne chyby, ako je chýbajúci povlak a penenie. Okrem toho je tiež potrebné vykonať testovanie hrúbky a použiť profesionálny merač hrúbky povlaku na presné meranie, či hrúbka povlaku zodpovedá štandardu, aby sa zabezpečilo, že je v primeranom rozsahu konštrukčných požiadaviek. Súčasne je tiež potrebné vykonať testovanie priľnavosti a použiť vedecké prostriedky, ako je mriežková metóda, aby sa určila blízkosť priľnavosti medzi povlakom a oceľovou rúrkou, aby sa zabránilo javu odlupovania povlaku v dôsledku zlej priľnavosti pri následnom použití. .
Vonkajší priemer a hrúbka steny
| NPS | DN | OD | Sch10 | Sch20 | Sch30 | Std | Sch40 | Sch60 | XS | Sch80 | Sch100 | Sch120 | Sch140 | Sch160 | XXS | Sch5s | Sch10s | Sch40s | Sch80s |
| 1/8 | 6 | 10.3 | 1.45 | 1.73 | 1.73 | 2.41 | 2.41 | 1.24 | 1.73 | 2.41 | |||||||||
| 1/4 | 8 | 13.7 | 1.85 | 2.24 | 2.24 | 3.02 | 3.02 | 1.65 | 2.24 | 3.02 | |||||||||
| 3/8 | 10 | 17.1 | 1.85 | 2.31 | 2.31 | 3.20 | 3.20 | 1.65 | 2.31 | 3.20 | |||||||||
| 1/2 | 15 | 21.3 | 2.41 | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 | 1.65 | 2.11 | 2.77 | 3.73 | ||||||
| 3/4 | 20 | 26.7 | 2.41 | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 | 1.65 | 2.11 | 2.87 | 3.91 | ||||||
| 1 | 25 | 33.4 | 2.90 | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 | 1.65 | 2.77 | 3.38 | 4.55 | ||||||
| 1 1/4 | 32 | 42.2 | 2.97 | 3.56 | 3.56 | 4.85 | 4.85 | 6.35 | 9.70 | 1.65 | 2.77 | 3.56 | 4.85 | ||||||
| 1 1/2 | 40 | 48.3 | 3.18 | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.15 | 1.65 | 2.77 | 3.68 | 5.08 | ||||||
| 2 | 50 | 60.3 | 3.18 | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 | 1.65 | 2.77 | 3.91 | 5.54 | ||||||
| 2 1/2 | 65 | 73 | 4.78 | 5.16 | 5.16 | 7.01 | 7.01 | 9.53 | 14.02 | 2.11 | 3.05 | 5.16 | 7.01 | ||||||
| 3 | 80 | 88.9 | 4.78 | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 | 2.11 | 3.05 | 5.49 | 7.62 | ||||||
| 3 1/2 | 90 | 101.6 | 4.78 | 5.74 | 5.74 | 8.08 | 8.08 | 2.11 | 3.05 | 5.74 | 8.08 | ||||||||
| 4 | 100 | 114.3 | 4.78 | 6.02 | 6.02 | 8.56 | 8.56 | 11.13 | 13.49 | 17.12 | 2.11 | 3.05 | 6.02 | 8.56 | |||||
| 5 | 125 | 141.3 | 6.55 | 6.55 | 9.53 | 9.53 | 12.70 | 15.88 | 19.05 | 2.77 | 3.40 | 6.55 | 9.53 | ||||||
| 6 | 150 | 168.3 | 7.11 | 7.11 | 10.97 | 10.97 | 14.27 | 18.26 | 21.95 | 2.77 | 3.40 | 7.11 | 10.97 | ||||||
| 8 | 200 | 219.1 | 6.35 | 7.04 | 8.10 | 8.18 | 10.31 | 12.70 | 12.70 | 15.09 | 18.26 | 20.62 | 23.01 | 22.23 | 2.77 | 3.76 | 8.18 | 12.70 | |
| 10 | 250 | 273.1 | 6.35 | 7.80 | 9.27 | 9.27 | 12.70 | 12.70 | 15.09 | 18.26 | 21.44 | 25.40 | 28.58 | 25.40 | 3.40 | 4.19 | 9.27 | 12.70 | |
| 12 | 300 | 323.9 | 6.35 | 8.38 | 9.53 | 10.31 | 14.27 | 12.70 | 17.48 | 21.44 | 25.40 | 28.58 | 33.32 | 25.40 | 3.96 | 4.57 | 9.53 | 12.70 | |
| 14 | 350 | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 15.09 | 12.70 | 19.05 | 23.83 | 27.79 | 31.75 | 35.71 | 3.96 | 4.78 | |||
| 16 | 400 | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 16.66 | 12.70 | 21.44 | 26.19 | 30.96 | 36.53 | 40.49 | 4.19 | 4.78 | |||
| 18 | 450 | 457.2 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 19.05 | 12.70 | 23.83 | 29.36 | 34.96 | 39.67 | 45.24 | 4.19 | 4.78 | |||
| 20 | 500 | 508 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 20.62 | 12.70 | 26.19 | 32.54 | 38.10 | 44.45 | 50.01 | 4.78 | 5.54 | |||
| 22 | 550 | 558.8 | 6.35 | 9.53 | 12.70 | 9.53 | 22.23 | 12.70 | 28.58 | 34.93 | 41.28 | 47.63 | 53.98 | 4.78 | 5.54 | ||||
| 24 | 600 | 609.6 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 24.61 | 12.70 | 30.96 | 38.89 | 46.02 | 52.37 | 59.54 | 5.54 | 6.35 | |||
| 26 | 650 | 660 | 7.92 | 12.70 | 9.53 | 12.70 | |||||||||||||
| 28 | 700 | 711.2 | 7.92 | 12.70 | 15.88 | 9.53 | 12.70 | ||||||||||||
| 30 | 750 | 762 | 7.92 | 12.70 | 15.88 | 9.53 | 12.70 | ||||||||||||
| 32 | 800 | 812.8 | 7.92 | 12.70 | 15.88 | 9.53 | 17.48 | 12.70 | |||||||||||
| 34 | 850 | 863.6 | 7.92 | 12.70 | 15.88 | 9.53 | 17.48 | 12.70 | |||||||||||
| 36 | 900 | 914.4 | 7.92 | 12.70 | 15.88 | 9.53 | 19.05 | 12.70 | |||||||||||
| 38 | 950 | 965.2 | 9.53 | 12.70 | |||||||||||||||
| 40 | 1000 | 1016 | 9.53 | 12.70 | |||||||||||||||
| 42 | 1050 | 1066.8 | 9.53 | 12.70 | |||||||||||||||
| 44 | 1100 | 1117.6 | 9.53 | 12.70 | |||||||||||||||
| 46 | 1150 | 1168.4 | 9.53 | 12.70 | |||||||||||||||
| 48 | 1200 | 1219 | 9.53 | 12.70 | |||||||||||||||
| 52 | 1300 | 1320.8 | |||||||||||||||||
| 56 | 1400 | 1422.4 | |||||||||||||||||
| kg/meter{{0}}(OD-TK)*TK*0,02466 | |||||||||||||||||||
Špecifikácie

Výrobný tok LSAW STEEL PIPE

Štatistika zásob surovín - Vstupná kontrola surovín - Vizuálna a rozmerová kontrola - Koncová tabuľka Zváracia platňa Ultrazvuková skúška - Koncové frézovanie - Odstraňovanie hrdze a čistenie okrajov platní - Krimpovanie - Tvarovanie za studena - Pripichovanie zvarov - Kontrola a oprava zvarov - Vnútorné Odprášenie stien-zvnútrané zváranie-vonkajšie zváranie-odstránenie trosky a Koncová tabuľka a odoberanie makroskopických vzoriek-test UT pred rozšírením (voliteľné položky)-test RT pred-roztiahnutie-mechanické rozšírenie-hydrostatické testovanie-oprava konca potrubia zváranie-skosenie konca potrubia-test po rozšírení-test RT po rozšírení-potrubie Magnetická kontrola koncoviek (voliteľné položky) – kontrola rozmerov, váženie, meranie dĺžky – koniec rúry Reziduálna magnetická kontrola – Označenie a inštalácia uzáveru potrubia – Skladovanie – Kontrola dodávky – Preprava a dodávka
Výrobný tok ERW STEEL PIPE

Príprava materiálu - Odvíjanie , Sploštenie , Strihanie a zváranie na tupo - Skladovanie slučky - Systém tvarovania - Zváranie - Tepelné spracovanie po zváraní (PWHT) - Chladenie vzduchom - Online UT test - Dimenzovanie a vyrovnávanie - Dĺžka rezu - Tlaková skúška vody na požiadanie -Konečná kontrola výrobku
Certifikácie
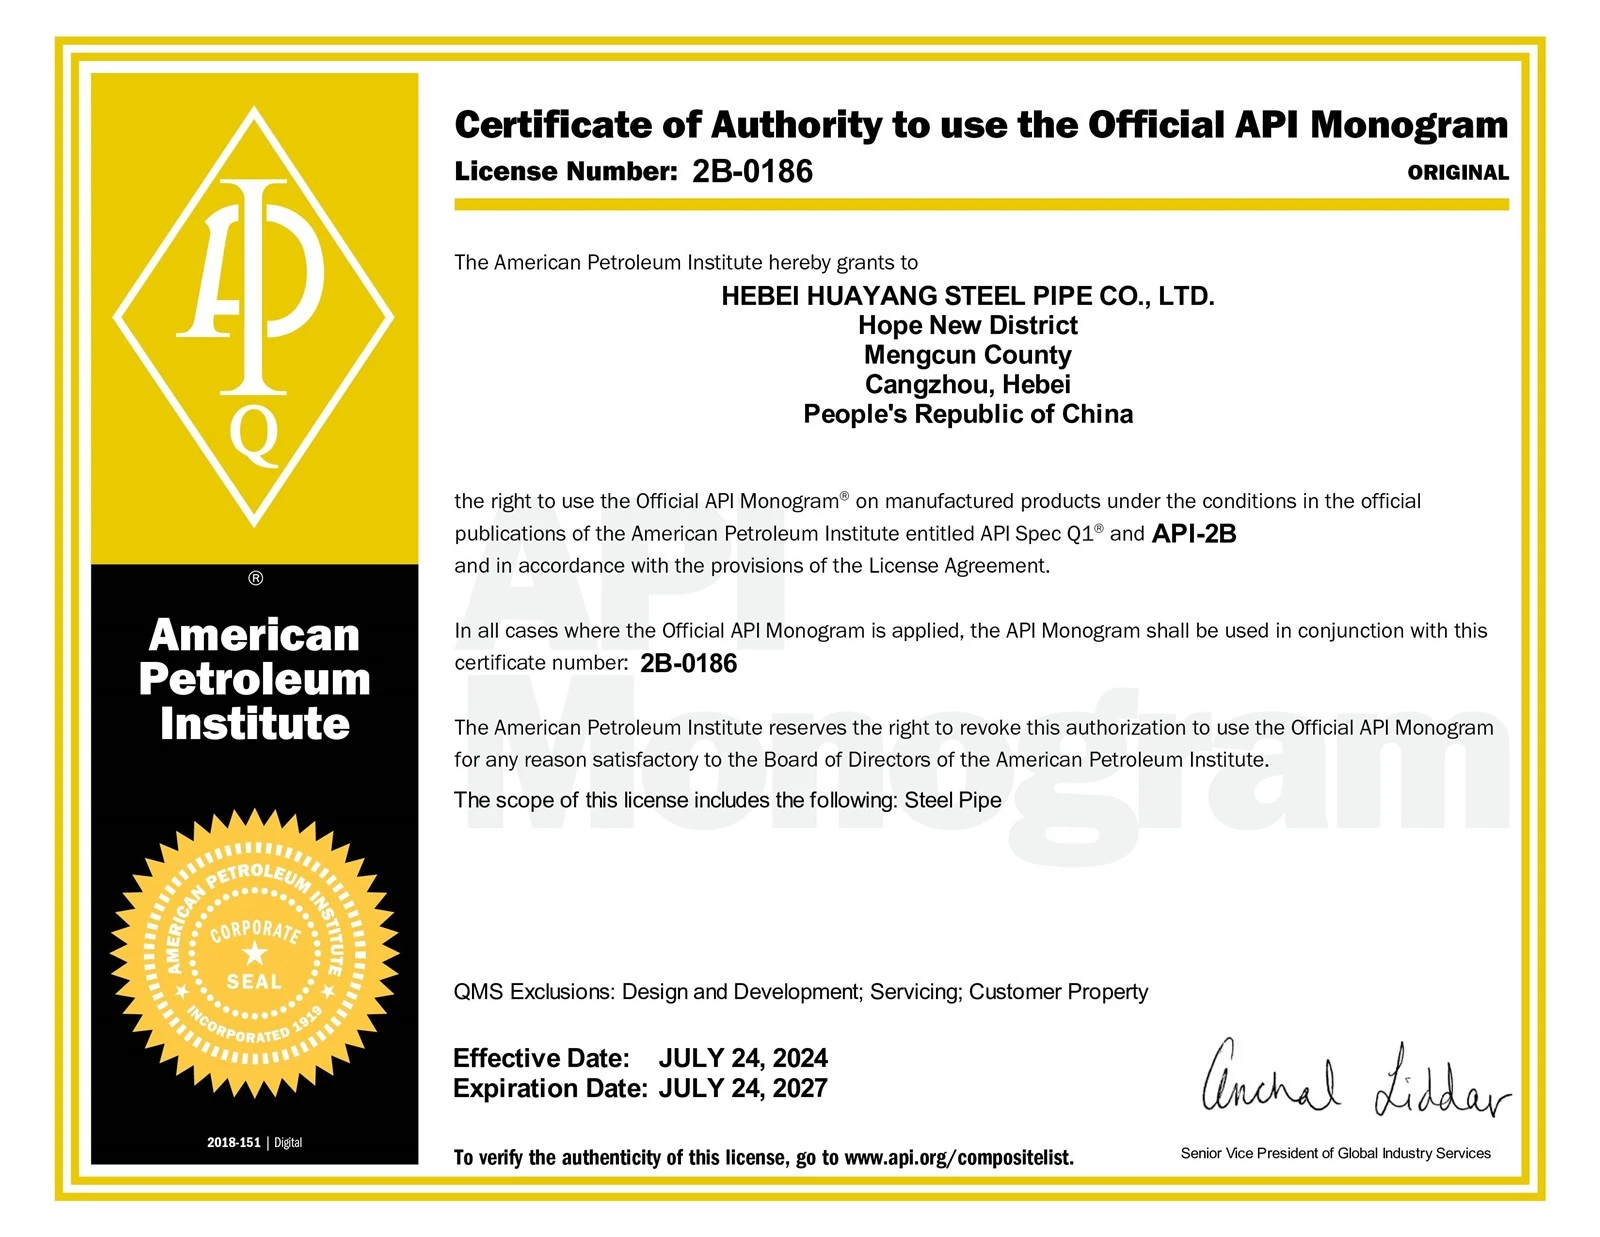
API 2B

API 5L

GOST

ISO 9001

EN 10219

SK 10210
Populárne Tagy: astm a671 uhlíkové okrúhle konštrukčné zvárané rúry, Čína astm a671 uhlíkové okrúhle konštrukčné zvárané rúry výrobcovia, dodávatelia, továreň


